


Aplicații primare ale ASME B16.49 coturi
Aplicații primare ale ASME B16.49 coturi
Standardul ASME B16.49, intitulat "Fabrica - fabricat din oțel forjat coturi de inducție pentru sisteme de transport și distribuție", definește clar domeniul său de aplicare. Aceste coturi sunt utilizate în primul rând în:
Long - conducte de distanță:
Conducți de proces:
Sisteme de centrale electrice:
Rețele de distribuție:

Long - conducte de distanță:
Folosit în liniile de portbagaj pentru transmisia de petrol și gaze care se întinde pe sute sau chiar mii de kilometri, necesitând coturi cu o rezistență la presiune extrem de ridicată și o performanță de oboseală.

Conducți de proces:
În plantele chimice și rafinăriile, utilizate pentru conectarea reactoarelor, vaselor sub presiune, schimbătoarelor de căldură și a altor echipamente, necesitând coturi pentru a rezista la temperaturi ridicate, presiuni ridicate și medii corozive.

Sisteme de centrale electrice:
Utilizate în sisteme critice, cum ar fi liniile principale de abur și liniile de apă de alimentare, unde calitatea și consistența fitingurilor conductelor sunt extrem de stricte.
Rețele de distribuție:
Pentru conductele de distribuție a gazelor din oraș și a gazelor industriale.
Proces de fabricație superior: îndoire de încălzire a încălzirii inducției
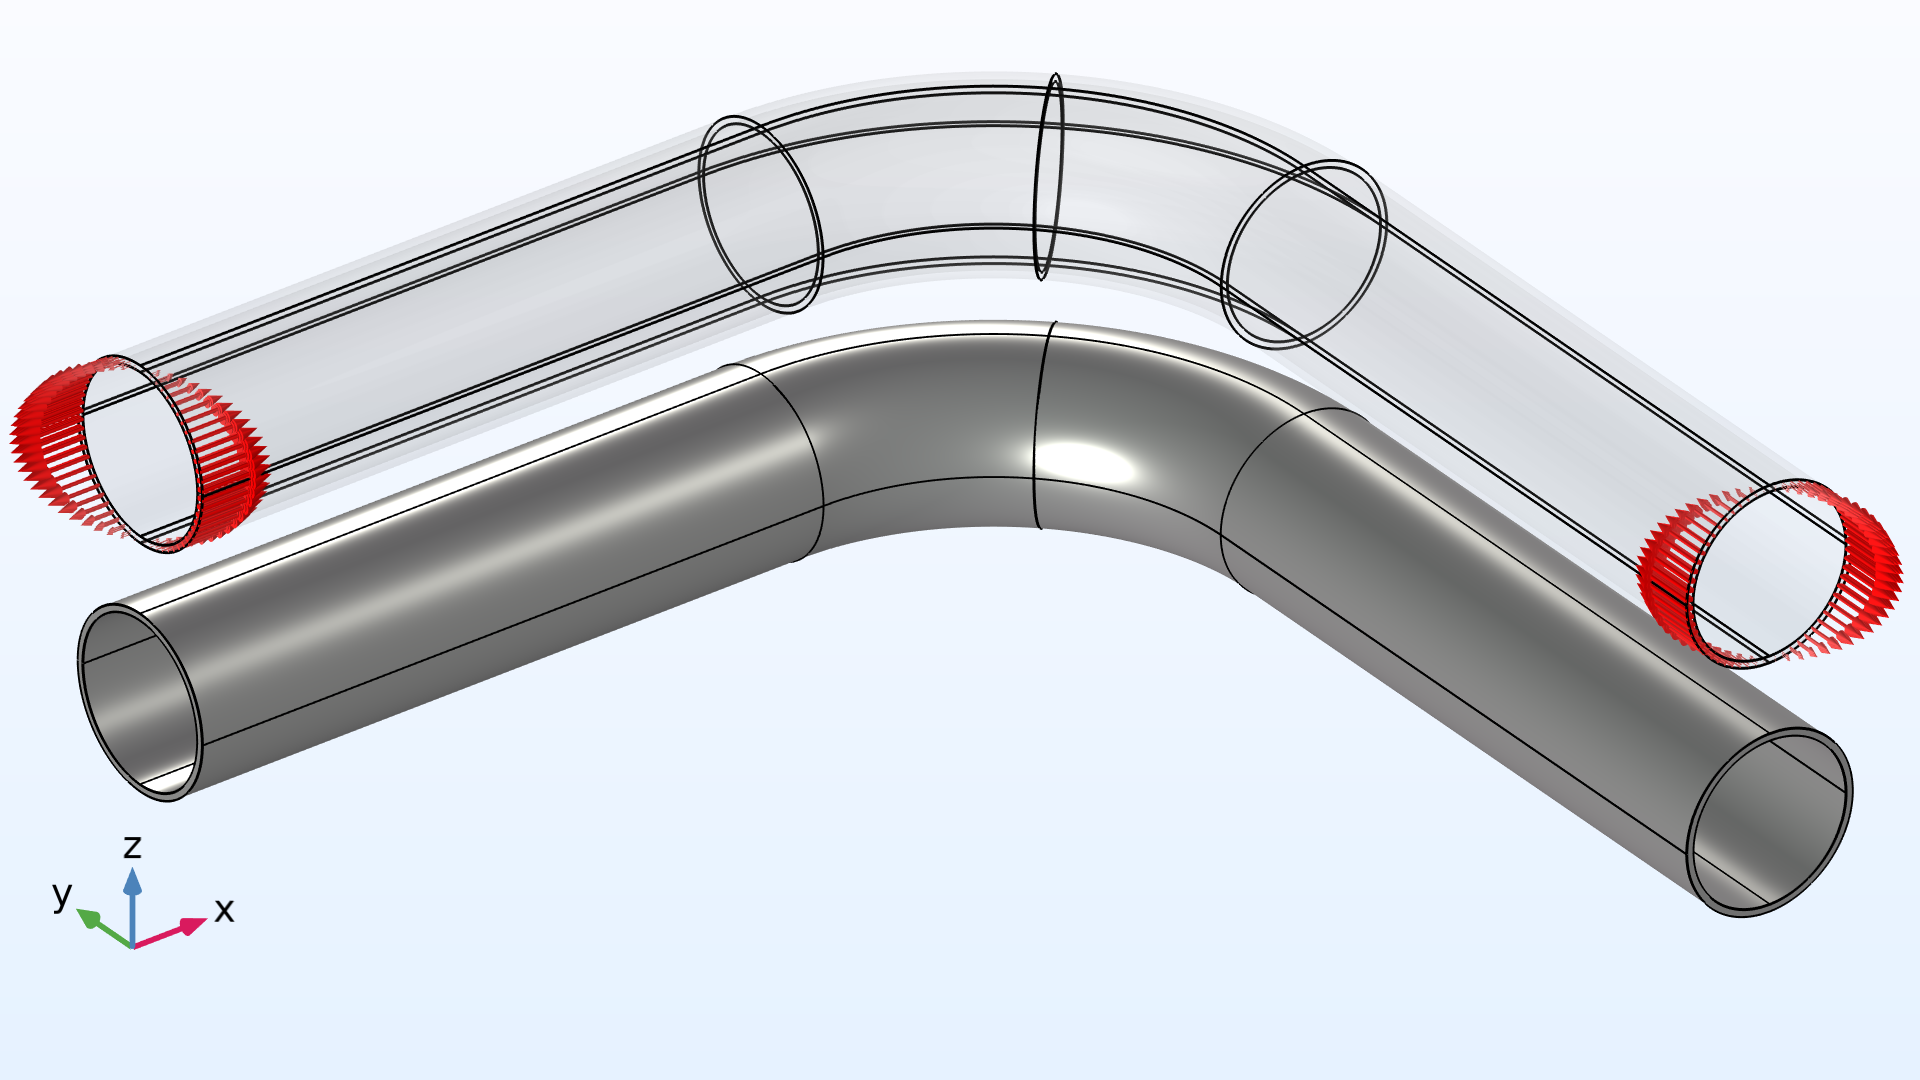
Curburile ASME B16.49 nu sunt făcute pur și simplu prin tăierea și sudarea conductelor drepte; Sunt fabricate folosind un avansatÎndoire a încălzirii cu inducțieproces. Principalele etape sunt următoarele:
Încărcare și prindere
O secțiune de țeavă dreaptă calificată este fixată pe mașina de îndoire.
01
Încălzire localizată
Zona care trebuie îndoită este încălzită precis și local de un mediu - bobină de inducție a frecvenței, ridicând materialul la temperatura sa de austenitizare critică (de obicei între 850 de grade - 1100 grad), ceea ce îl face maleabil pentru formare.
02
Formarea aplecării
În conformitate cu tracțiunea hidraulică, secțiunea conductei încălzite este îndoită lent și continuu în jurul unei matrițe până la unghiul presetat (de exemplu, 90 de grade, 45 de grade) și raza de îndoire (de exemplu, r =3 d, 5d).
03
Răcire
Curbul este răcit imediat după formare. Rata de răcire (răcirea aerului sau stingerea apei) afectează structura metalografică finală și proprietățile mecanice ale materialului.
04
POST - procesare
Include reducerea stresului tratament termic (temperare) pentru a elimina tensiunile interne și pentru a îmbunătăți duritatea, bevelling -ul de sfârșit și testarea distructivă non - (cum ar fi testarea cu ultrasunete UT, testarea radiografică RT) și inspecția dimensională pentru a se asigura că fiecare curbă îndeplinește cerințele standard pentru cerințele standard
05
Proprietăți și avantaje chimice materiale

Standardul ASME B16.49 acoperă o varietate de materiale, incluzând în mod obișnuit oțel carbon (de exemplu, ASTM A106 Gr. B), scăzut - oțel de carbon de temperatură (de exemplu, ASTM A333 Gr . 6) și diverse oțeluri de aliaj (de exemplu, ASTM A335 P11/P22). Luând cea mai frecventă A106 GR. B ca exemplu:
Compoziție chimică (valori tipice):
Carbon (c): mai mic sau egal cu 0,30%
Mangan (MN): 0,29-1,06%
Fosfor (P): mai mic sau egal cu 0,035%
Sulf (s): mai puțin sau egal cu 0,035%
Silicon (SI): mai mare sau egal cu 0,10%
Avantaje:
Putere mare:Compoziția de mangan de carbon -} oferă o putere și o duritate bună.
Sudabilitate excelentă:Conținutul scăzut de carbon și echivalentul de carbon (CE) facilitează sudarea cu o calitate stabilă de sudură.
Cost - eficacitate:În comparație cu oțelurile inoxidabile și din aliaj, oțelul carbon este mai economic, ceea ce îl face alegerea pentru majoritatea aplicațiilor.
Proces matur:Procesele sale de lucru la cald și de tratare termică sunt bine stabilite -, asigurând performanțe stabile și fiabile.
Rezistența la presiune remarcabilă și avantajele cheie

Rezistență remarcabilă la presiune:
Evaluarea de presiune a unei îndoire ASME B16.49 se potrivește cu cea a conductei drepte de conectare. Proiectarea grosimii peretelui respectă specificațiile standard, asigurându -se că grosimea peretelui la extrădările (punctul cel mai subțire) al cotului este încă mai mare sau egală cu grosimea minimă necesară a peretelui conductei drepte. Astfel, estePresiunea - Capacitatea de rulment este comparabilă cu, dacă nu mai mare decât cea a secțiunii conductei drepte. Prin procese stricte de tratare termică, proprietățile sale mecanice generale sunt uniforme, fără puncte slabe.
Avantaje cheie
Rezistență scăzută a fluxului:Raza de îndoire netedă, continuă, reduce semnificativ turbulența fluidă și căderea presiunii, minimizând eroziunea și coroziunea.
Viață lungă de serviciu:Structura uniformă a cerealelor metalice (în concordanță cu conducta dreaptă) evită concentrația de tensiune și defectele potențiale introduse prin tăiere și sudare. Viața sa de oboseală o depășește cu mult pe cea a câmpului - a fabricat „mai multe coturi de miter”.
Siguranță ridicată:Controlul strict al calității fabricii, non - testarea distructivă și certificarea materialelor (de exemplu, furnizarea de certificate de 3.1 sau 3.2 de materiale) asigură o fiabilitate absolută a produsului, ceea ce îl face adecvat pentru medii de risc ridicate -.
Instalare ușoară:Dimensiunile precise și capetele teșite permit Butt de câmp rapid și precis - Instalare de sudare, economisind semnificativ costurile forței de muncă și de timp.
Concluzie
Alegerea coturilor ASME B16.49 nu înseamnă doar respectarea unui standard; Este vorba despre selectarea unei garanții dovedite pentru sistemele dvs. de conducte critice. Reprezintă o economie de siguranță, eficiență și lungă -, ceea ce o face o componentă de calitate ridicată -} în inginerie modernă a conductelor industriale.


